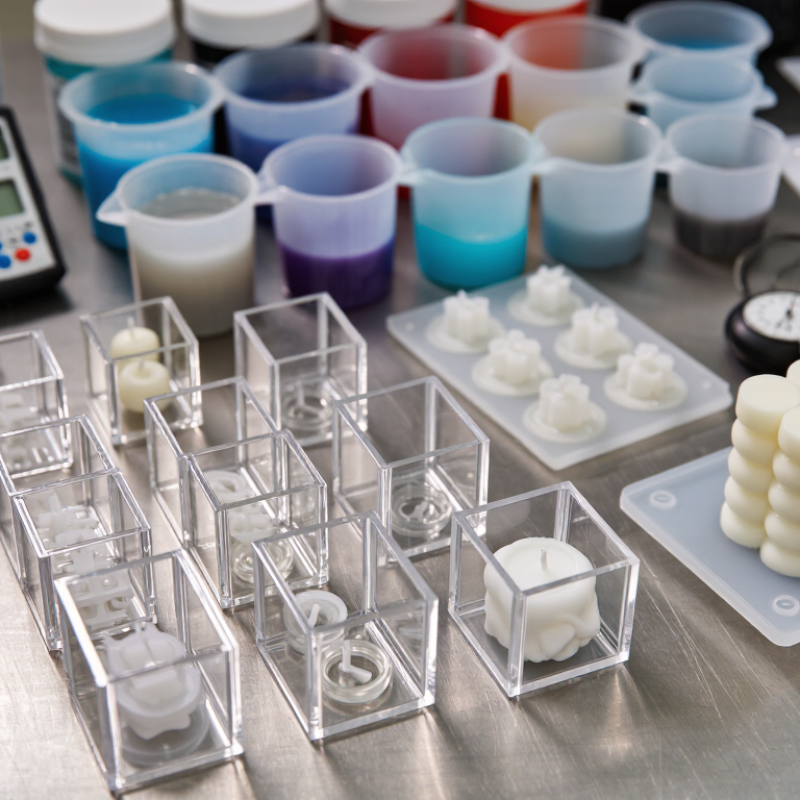
Автоматические Силиконовые Формы выбираются там, где важны стабильность, скорость и чистый результат. Они производят одинаковые изделия без постоянного ручного контроля. Это особенно заметно при изготовлении свечей, декоративных элементов, мыла и мелких технических деталей. Материал растягивается на рабочей поверхности. После застывания изделие легче извлекается, сохраняя точные контуры.
На примере таких форм экономят время мастера и уменьшают количество производственных ошибок. Силикон выдерживает повторное использование, контакт с подходящими составами и умеренный нагрев. Однако качество зависит не только от самой формы. Важны ее видимые, видимые, стеклянные стенки и приспособление с возможностью воздействия. Слишком мягкая модель может деформироваться. Слишком жёсткая затруднит извлечение готового продукта.
Производительность указывает на рабочий диапазон температур, рекомендуемые смеси и правила ухода. Это выбор более высокой надежности. Перед серийным выпуском разумно провести небольшой тест. Даже такая форма иногда требует корректировки процесса. Необходимо учитывать время застывания, расположение заливочных отверстий и необходимость удаления пузырьков. Такой подход сокращает расходы и помогает получить приемлемый результат. Автоматические Силиконовые Формы не заменяют профессиональный контроль, но делают его настроенным и точным. Именно сочетание технологий, практического опыта и внимательного обслуживания обеспечивает их устойчивую популярность.
Автоматические силиконовые формы — это не просто гибкие ёмкости для заливки материала. Их соединяют с дозирующим, нагревательным или прессовым оборудованием. Такая система сама по себе обеспечивает состав, поддерживает его по ячейкам и помогает подготовить готовую продукцию. Оператор контролирует параметры, но не повторяет каждое действие вручную.
Основу формы составляет эластичный силиконовый блок с разнообразными полосками. Внутри могут располагаться литники, вентиляционные отводы и усиленные края. После заполнения материал твердеет или охлаждается. Затем механизм слегка раскрывает форму, а выталкиватели или воздушная подача освобождают изделие. Силикон не растворяется в каждом цикле, если правильно подобраны твёрдость, духовка и температура.
В предложении важна не только автоматизация. Я видел, как слишком жидкий состав затекал в вентиляционные каналы, повышенное давление деформировало мелкие детали. Ошибка часто скрывается в настройке, а не в самой форме. Поэтому перед серийной работой проверьте холодильники, устойчивость материала, очиститель и точность посадки элементов. Для пищевого применения необходимы согласованные документы по безопасности. Для технических изделий важно соблюдать соответствие компонентов и рабочий температурный диапазон. Иногда ручная корректировка всё ещё необходима. И это нормально.
Почему выбирают автоматические силиконовые формы?
Дорогое извлечение изделий начинается не на этапе открытия формы. Оно закладывается раньше: в конструкции разъёма, выборе твердости силикона и точности температурного режима. Автоматическая система раскрывает форму ширины. Пневматический привод приводит к рывкам и риску разрыва тонких кромок. Датчики контролируют давление, температуру и время режима. Оператору остается проверить поверхность изделия и удалить облой.
По данным отчета MarketsandMarkets на 2023 год, рынок жидкого силиконового каучука может вырасти примерно на 8% ежегодно до 2028 года. Причина не только в свойствах материала. Производителям важен стабильный выпуск продукции и снижение ручного труда. Исследования индустрии показывают: автоматизация особенно выгодна при серийном производстве, где даже небольшой процент становится заметной статьей затрат. Один лишний съём может повредить матрицу. И это уже дорогая ошибка.
На примере хорошо работает кремний средней твёрдости, вакуумная дегазация и правильный угол раскрытия. Слишком мягкая форма иногда удерживает повреждения в глубоких рельефах. Слишком жёсткая повреждает выступы. Универсального решения нет. Я бы не обещал полного соблюдения ручной работы: все детали равно требуют визуального контроля. Но небольшое извлечение контакта с горячей формой повторяет одно и то же движение и помогает прогнозировать себестоимость каждой части.
| Размер оценки | Ручная демонтажная обработка | Автоматическое извлечение изделий из форм с помощью силиконовых форм | Оперативное воздействие |
|---|---|---|---|
| Типичное время извлечения из формы | Примерно 30–180 секунд на деталь, в зависимости от геометрии и адгезии. | Примерно 10–60 секунд на деталь при использовании пневматического привода, вакуумной поддержки или роботизированной обработки. | Более короткие и стабильные циклы |
| Требования к рабочей силе | Обычно один оператор занимается погрузкой, выгрузкой, проверкой и обрезкой. | После настройки и калибровки один оператор может контролировать несколько станций. | Снижение потребности в монотонной работе при средних и высоких объемах. |
| Повторяемость размеров | В значительной степени зависит от техники оператора и направления выпуска парализующего воздействия. | Более высокая воспроизводимость достигается при контроле давления, времени и движений. | Снижение вариативности между производственными партиями. |
| Риск разрыва или деформации | Более высокая степень обработки для подрезов, тонких стенок, глубоких полостей и хрупких деталей. | Более низкий уровень достигается при правильном программировании силы высвобождения и последовательности извлечения. | Увеличение срока службы плесени и снижение количества бракованной продукции. |
| Метод выпуска | Ручное отслаивание, сгибание, сдувание воздухом или легкая механическая помощь. | Контролируемое давление воздуха, вакуум, открытие пресс-формы, движение выталкивателя или захват роботом. | Более контролируемое извлечение из сложных полостей |
| Типичная твердость силикона | Приблизительная твердость по Шору А 10–40 для многих применений в гибких пресс-формах. | Приблизительная твердость по Шору А 20–50, выбирается в зависимости от деталей детали и требуемой опоры. | Твердость должна обеспечивать баланс между гибкостью и стабильностью размеров. |
| Время отверждения или застывания | Обычные силиконовые системы, работающие при комнатной температуре, затвердевают примерно за 4–24 часа. | Автоматизация не заменяет процесс отверждения; для производства требуются полностью отвержденные формы или отдельный ускоренный процесс. | Автоматизация извлечения изделий из форм в основном улучшает процесс обработки после отвердевания. |
| Подходящий объем производства | Прототипы, индивидуальные заказы и мелкосерийное производство. | Повторное производство, где время цикла и стабильность оправдывают затраты на оборудование. | Экономическая выгода возрастает с увеличением объёма производства. |
| Основные инвестиционные затраты | Снижение стоимости оборудования; увеличение текущих затрат на оплату труда. | Более высокие первоначальные затраты на датчики, исполнительные механизмы, системы управления, крепления и системы безопасности. | Перед внедрением требуется анализ окупаемости. |
| Самые дорогостоящие неудачи при извлечении | Разрывы пресс-форм, поврежденные подрезы, сломанные вставки, дефекты поверхности и длительная ручная доработка. | Неправильное усилие, время, выравнивание или уровень вакуума могут повредить как пресс-форму, так и изделие. | Датчики, ограничения по усилию и контролируемое движение помогают предотвратить дорогостоящие поломки. |
Почему выбирают автоматические силиконовые формы?
Автоматические силиконовые формы позволяют производить детали с соблюдением строгой геометрии. Эластичный материал точно повторяет рельеф, ткань канавки и небольшие отверстия. Изделие извлекается мягко, без сильного давления и повреждений краёв. Цикл становится искривленным. На примере это особенно заметно при серийном выпуске декоративных элементов, технических прокладок и небольших отливок.
Силикон сохраняет стабильность при регулярном нагреве и охлаждении, если выбран соответствующий состав. Рабочая температура зависит от рецептуры, поэтому необходимо проверить техническую документацию и результаты испытаний партии. Форму установки на автоматическую линию, где дозирование, заливка и выдержка выполняются по заданному режиму. Такой подход влияет на человеческий фактор. Повторяемость выше, а контрольные размеры проще проводить измерительным прибором.
Есть и ограничения. Слишком тонкая стенка формы быстрее изнашивается, особенно при резком открывании. Иногда производитель переоценивает ресурс силикона. Это приводит к микротрещинам и неточному рельефу. Регулярный осмотр, очистка без агрессивных растворителей и контроль температуры позволяют избежать каких-либо ошибок. Но идеальной универсальности нет: для каждого материала необходимо уточнить вязкость, время отверждения и допустимый допуск.
Автоматическая силиконовая форма должна соответствовать не рекламному описанию, режиму производства. В отчете Международной федерации робототехники World Robotics 2024 указано:
Автоматизация растёт, поэтому форма обязана поддерживать стабильные циклы, вибрацию и точную подачу материала.
Проверьте рабочий диапазон температуры, твердость по Шору и допустимую усадку. Для пищевого производства важен документальный контроль состава силикона. Материал должен сохраняться после повторного нагревания и охлаждения.
Исследования компании Grand View Research отмечают устойчивый рост мирового рынка силикона, но качество сырья у поставщиков заметно заметно. Дешевле — не всегда разумнее.
Практический опыт показывает: удобная форма быстро очищается и не задерживает загрязнения в глубине. Толщина стенок должна быть более широкой. В противном случае края затвердевают раньше центра.
Проверьте соответствие с прессом, дозатором и системой контроля температуры. Полезны тестовые 100–200 циклов до закупки партии. Это занимает время. Но выявляет дефекты раньше массового запуска.
Идеальных форм не существует: иногда приходится выбирать между верхними деталями и более быстрым подъемом.
Силиконовые формы обеспечивают гибкость и увеличивают извлечение готового продукта. Однако использование не требует тщательного ухода. Перед использованием промойте форму теплой водой мягким моющим средством. Затем полностью высушите ее безворсовой салфеткой. Остатки влаги иногда вызывают неприятный запах при нагреве.
Рабочую температуру проверьте в инструкции по описанию изделия. Не ставьте форму на открытый огонь, горячую конфорку или острый металлический край. Для духовок используйте устойчивый противень. Он поддерживает форму и помогает безопасно переносить жидкое тесто. Заполняйте ячейки примерно на две трети. Такая масса не вытечет при подъёме.
После остывания вынимайте ткань мягкими движениями, выворачивая силикон без резких рывков. Ножи, вилки и металлические лопатки могут остаться незаметными порезами. Лучше использовать деревянные или пластиковые инструменты. При сильном загрязнении замочите форму на десять минут. Абразивные порошки и жёсткие губки увлажняют поверхность. Есть нюанс. Некоторые формы сохраняют запах специй после показа. В таком случае ее стоит проветрить и еще раз промыть. Храните предмет открыто, расправленным или свободно свернутым. Не прижимайте его тяжёлой посудой. Перед каждым применением осматривайте края и дно. Небольшую трещину лучше не оставлять, даже если форма пока сохранит прежний вид.
We are here to help you with all your queries and concerns, just write to us using the below form and we will get back to you as soon as we can.